🏠
🏠
歴史 的には、大量生産がはじまったころは、製造された製品のばらつきがおおきく、検査によって製品を選別するという 「製品の管理」が一般的であった。(検査重点主義)
技術が進み、製造条件を決め安定した工程で製造ができるようになると・・・ 「製品の管理」から「工程の管理」へと移行し、(工程管理重点主義)
安定して機能を発揮できるような製品を設計することや、安定した製造を実現できる工程を設計すること(新製品開発重点主義)
1 ) 2 ) 3 )
検査・点検は、 現物 で、 現実 と 仕様のずれが許容範囲かどうかを 測定 ・ 確認し、 チェックシート に 記録 し、管理します。 設備のような大きな製品は、巡視で 現場 に足を運びます。
標本の測定量が、 母集団の測定量の代表値と 一致するとは限りません。
5 )|
↓
|
||||
| 工程管理 | → | |||
|
↓
|
||||
|
製品
(ロット)
|
← |
品質の推定、
合否判定
|
||
|
↓
|
↑ | |||
|
↓
|
||||
|
サンプル
|
||||
|
↓
|
||||
|
↓
|
||||
|
↓
|
||||
|
解析、分析
|
石炭合理化計画後、高度成長期(石油化学、電気製品)を支えます。
オイルショック後、電子部品や半導体産業を支えます。
👨🏫 日本のエネルギー革命(昭和30年代)-石炭合理化計画-

クラフツマンシップ 老舗の誇り-川島織物 京都に、川島織物という、天保14(1843年)創業の老舗企業がある。・・・(中略)・・・ 自ら苦渋の決断をした夫人は、ある日、従業員がいなくなった深夜、独り工房に入り、作品の経糸を断ち切ってしまった。 ・・・(後略)
7 )
実際に見学にいったら 見学が予約制なのは、展示物の照明による劣化をぎりぎりまで抑えるという 品質にこだわる創業以来の雰囲気を肌で感じることができました。
織物文化館| 電圧 | 内容 | |||
|---|---|---|---|---|
| 危険 | 5.00 | 安全弁解放 | ||
| 4.25 | 保護回路作動電圧 | |||
| 注意 | 4.20 | 使用上限電圧 | ||
| 適性 | 4.15 | カットオフ上限電圧 | ||
| 3.30 | カットオフ下限電圧 | |||
| 注意 | 3.00 | 使用下限電圧 | ||
| 危険 | 2.40 | 保護回路作動電圧 |
充電や放電での電池管理(BMS)では、 カットオフ電圧の検知が大切です。 カットオフ電圧が0.01V違うと、副反応のリスクが急激に増大します。 特に ADCの精度が低いと危険です。 電池の内部抵抗は、 正極、負極、電解質の 過電圧によります。
| サイクル | 基本ステップ | 実施事項 | 例 |
|---|---|---|---|
| P:plan | 1⃣ テーマの設定 |
|
ダイエットする! |
| 2⃣ 現状の把握と目標の設定 | 今どうなってるの? 今の体重は? 背景の調査、 目的、 シラバス | ||
| 3⃣ 活動計画の作成 |
|
これからどうするの?
誰が、いつ、何をするの?
ウォーキング15分 研究計画書、 年間授業計画 |
|
| 4⃣ 要因の解析 |
|
||
| D:do | 5⃣ 対策の検討と実施 |
|
|
| C:check | 6⃣ 効果の確認 |
|
検査 : 目標の体重になったか? |
| A:action | 7⃣ 歯止め | 食べている量が多かったか? 計画の見直し、マンネリ化防止 | |
| 8⃣ 残された問題点へのフィードバック |
|
| 分類 | 部門 | 説明 |
|---|---|---|
| 間接部門 | 研究・開発 | 新商品の 研究開発 14 ) 。 |
| 知財・法務 | 特許 戦略を立てる。 係争になりそうな案件はイヤ! | |
| 人事 | 人件費がかかりそうな案件はイヤ! | |
| 総務 | 給与計算、勤怠管理、評価など。働き方改革に逆行する案件はイヤ! | |
| 直接部門 | 営業 | 受注、クレーム対応。利幅の取れないのはイヤ! |
| 技術 | メンテナンスに手間のかかる設備の導入はイヤ! | |
| 生産技術 | 工程の設計。作業標準の作成。 十分な試作データのない新製品はイヤ! | |
| 生産管理 | 生産量の管理、納期の管理、資材と製品の在庫管理。 仕掛品が多いのはイヤ! | |
| 購買 | コスト(固定費、変動費) 15 ) 、安定供給元の確保、納期の確認。 入手しづらい資材を使うのはイヤ! | |
| 製造 | 無理、無駄、ムラをなくす。タクトタイムを短く。シフト管理。 手間が増えて複雑なのはイヤ! | |
| 品質管理 | 検査基準の作成。 許容誤差の指定がなく、良否の判断ができないのはイヤ! |
計量は測定を包含します。 計量と計測はほぼ同義です。 16 )
物質や物体の 特徴を比較する情報を 量と言います。 量には、物理量や工業量があります。 長さなどの 物理量は、数値と単位の積です。単位が定義されれば数値データにできます。 単位が定義できない表面粗さなどの工業量も、測定方法が定義されれば数値データにできます。
測定値は、測定者が責任を持ちます。 機器が表示した 指示値ではありません。
測定は 誤差を伴います。
数値は データとして記録されます。
誤差は、計量に必ず存在するが、求めることはできない。
計量はアナログだが、合否判定はデジタル!
| 数値 | 区分 | 細分 | 説明 |
|---|---|---|---|
| 測定値 | 系統誤差 | 反復測定において、一定のままであるか、または予測可能な変化をする測定誤差の成分。 | |
| 機械的誤差 | ノギス、天秤、メスシリンダーなど測定器の精度や 精確さ( 確度) による誤差 | ||
| 個人的誤差 | 測定者のくせによる誤差 | ||
| 理論的誤差 | 理論の省略などによる誤差 | ||
|
偶然誤差
random error |
反復測定において、予測が不可能な変化をする測定誤差の成分。 誤差論(確率・統計)の対象 | ||
| 計算値 | 計算誤差 | AD変換 、 DA変換、丸め誤差や計算精度による誤差、 数値 データの格納方式による誤差。 | |
| 設計値 |
公差
tolerance |
製品の仕様図や設計図で、基準値から許容される値。 方向が指定されてより具体的なものは許容値と呼ばれる。 | |
誤差(error)は、測定値から真値を引いた値です。特に、測定誤差と言うこともあります。 17 )
誤差が検査や測定にかかるのに対して、 公差は設計にかかります。 不適合を出さない設計をするには、研究開発段階から、公差の設計が大切です。
化学で使われる量・単位・記号 18 ) 誤差とノイズ 19 )天秤は設置したら動かさない!
計量器の点検調整(風、振動、整理整頓、水平、0点)
| 基本量 | SI基本単位 | |||
|---|---|---|---|---|
| 名称 | 記号 | 定義 | ||
| 📏 長さ | メートル | m | 真空中の光の速さc を単位 m s-1で表したときに、 その数値を299 792 458と定めることによって定義される。 ここで、秒は セシウム 周波数∆νCsによって定義される | |
| 💪⚖ 質量 | キログラム | kg | プランク定数 hを単位J s(kg m2 s−1 に等しい)で表したときに、その数値を6.626 070 15 × 10−34 と定めることによって定義される。ここで、メートルおよび秒は光の速さc および セシウム周波数∆νCs に関連して定義される。 | |
| ⏱ 時間 | 秒 | s | 秒は、 セシウム 133 の原子の基底状態の二つの超微細構造準位の間の遷移に対応する放射の周期の9 192 631 770 倍の継続時間である | |
| ⚡ 電流 | アンペア | A | 電気素量 e を単位 C(A s に等しい)で表したときに、 その数値を 1.602 176 634×10-19と定めることによって定義される。ここで、秒は ∆νCs によって定義される。 | |
| 🔥 🌡 温度 | ケルビン | K | ボルツマン定数 kを単位J K-1(kg m2 s-2 K-1に等しい)で表わしたときに、その数値を1.380 649×10-23と定めることによって定義される | |
| 🌟 光度 | カンデラ | cd | 周波数540 × 1012 Hzの単色放射の視感効果度Kcdを683 lm W -1と定めることにより定義される。 | |
| 🧪 物質量 | モル | mol | モル(記号は mol)は、物質量のSI単位であり、1モルには、厳密に6.022 140 76 × 1023 の要素粒子が含まれる。 この数は、アボガドロ定数 NA を単位 mol–1 で表したときの数値であり、アボガドロ数と呼ばれる。系の物質量(記号は n)は、特定された要素粒子の数の尺度である。要素粒子は、 原子、 分子、イオン、電子、その他の粒子、あるいは、粒子の集合体のいずれであってもよい。 | |
物理量は、長さ 23 ) 、 電流 24 ) などの 基本単位で組み立てられます 25 ) 。
ISQの7つの基本量に対応して、SIには7つの基本単位が定められています 26 ) 27 ) 28 ) 。
標準物質や実量器で校正されます。
👨🏫 宇宙・物質・法則-単位-| エネルギー | 分析法 |
|---|---|
| 💪 力学 ( p V) | MS、ICP-MS、粘弾性測定 |
| ⚡ 電気( n F E , e Φ) | CV (電気化学分析) 、EIS、ポーラログラフィ、 SEM、TEM、EDS(EDX) |
| 🌟 光( h ν) | FT-IR、AAS、UV-VIS、ICP-AES(ICP-OES) XPS(ESCA)、 NMR、ESR,XRD、X線CT、蛍光X線 オージェ分光、ラマン分光 |
| 🔥熱 | TG/DTA、DSC |
| 🧪化学 | 滴定、重量分析、LC、GC、GC-MS |
データは事実。事実が、真実であるかどうかはわからない。
真陽性:陽性が真実であること| 大分類 | 小分類 | 型 | 数 | 例 |
|---|---|---|---|---|
| 質的データ | 1⃣ 名義尺度 | 整数 | 整数 | 名前、性別 |
| 2⃣ 順序尺度 (官能値、位相) | 整数 | 整数 | 📆 日付、 帯電序列、イオン化傾向、 極性、 ランキング、満足度 | |
| 量的データ | 3⃣ 間隔尺度 (離散型、 計数値) | 整数 | 自然数、整数 | 年齢、金額、時刻 |
| 4⃣ 比例尺度 (連続型、物理量、 計量値、距離) | 浮動小数点 | 実数、複素数 | 温度、 液位 、 身長、 体重、 組成、 電力 、 電位、 インピーダンス |
測定や計量とデータについて。 量 について、数字や文字などのテキストで表現された 数値のための規則、あるいはその規則で作られる目盛りを尺度と言います 29 ) 。
比例尺度の 量の基準は 単位です 30 ) 31 ) 32 ) 。
気温のような連続的なアナログ量は、数学では実数として取り扱います。 そのような実数を、数値データとして記録しようとすれば、 たとえ、人手で記録しようとしても有限桁の数字で表現するしかありません。 機械的にコンピュータに取り込もうとしても AD変換のビット深度で 確度が決まります。
データの集合を、データセット、データセットの 関係がデータベースです。 集合の要素がおよそ30件を超えると、人の手に負えなくなり、コンピュータの助けが必要です。 ビッグデータは、 とくに大きなデータの集まりです。
量的なデータは、 平均値 や標準偏差を求めることができます。 しかし、あまりにデータが多いと、コンピュータといえども計算に時間がかかります。 無作為抽出 などを行い、抽出データから、 平均値 や標準偏差をを推定します。
*| 用語 | 定義 | 備考 |
|---|---|---|
|
|
||
|
|
反復測定において、予測が不可能な変化をする測定誤差の成分 | |
|
|
反復測定において、一定のままであるかまたは予測可能な変化をする測定誤差の成分 | |
|
|
測定値がそろっていあいこと。また、ふぞろいの程度。 | 偶然誤差とほぼ同義。 |
|
|
測定値の期待値と真値の差 | 系統誤差とほぼ同義。 |
|
|
測定値に付随する、合理的に測定対象量にむすびづけられる値の広がりを特徴づけるパラメータ | 知識の曖昧さも含む |
|
|
同一の測定対象量に対する測定を複数回行うこと | 測定条件が同一かどうかによらない。 実験計画法では、ブロック単位での実験を指す。 |
|
|
同一の測定対象量に対する測定手順、オペレータ、操作条件、場所が同一の、短期間での測定の反復 | 操作条件は、因子。繰り返し数は、標本数に相当する。 |
|
|
測定の再現条件下での測定の精密さ | |
|
|
精度。 ばらつきの小ささを表す。 | |
|
|
確度 | |
| 測定値 | 規定された測定手順に実施によって得られる 量の 値 | 測定を反復するときは、個々の値、もしくは 代表値(平均値や中央値など)のいずれも測定値と呼ぶ。 |
| 指示値 | 測定器が提示する 量の 値 |
| 種類 | 項目 | ||
|---|---|---|---|
| 代表値 | 平均値 | ||
| 中央値(メディアン) | データを小さい順(または大きい順)に並べたときに、ちょうど真ん中にくる値。 | ||
| 最頻値(モード) | 最大の度数を持つ値。 | ||
| ばらつき | 標準偏差 | ||
| 範囲(レンジ) | 最小値と最大値の差 |
粉体の 粒径などは代表値で表現します。 代表値の中でも平均値は、期待値として使われます。
母集団からサンプリングした標本の代表値(たとえば標本平均)と、もともとの母集団の代表値(たとえば母平均)が一致するとはかぎりません。統計学で標本の代表値から、母集団の代表値を推定できます。 たとえば、標本平均から母平均を推定したり、標本標準偏差から母標準偏差を推定したりします。
| 異物 | 混じってはいけないものが混ざっている。 まつ毛。髪の毛。ごみ。 | ||
| ピンホール、カケ | 穴が開いてはいけないところに穴があいている。あるべきところがない。 | ||
| キズ | |||
| 割れ | |||
| 規格外れ | 規格寸法から外れている |
出荷する製品が、適合品か不適合品(不良品)かどうかを、必ずしも数値で表現できるとは限らない。 数値以外の表現として、水準(層)に名前をつけて、層別に分類し、パレート図などで表現し、不適合品をなくすことを目指します。
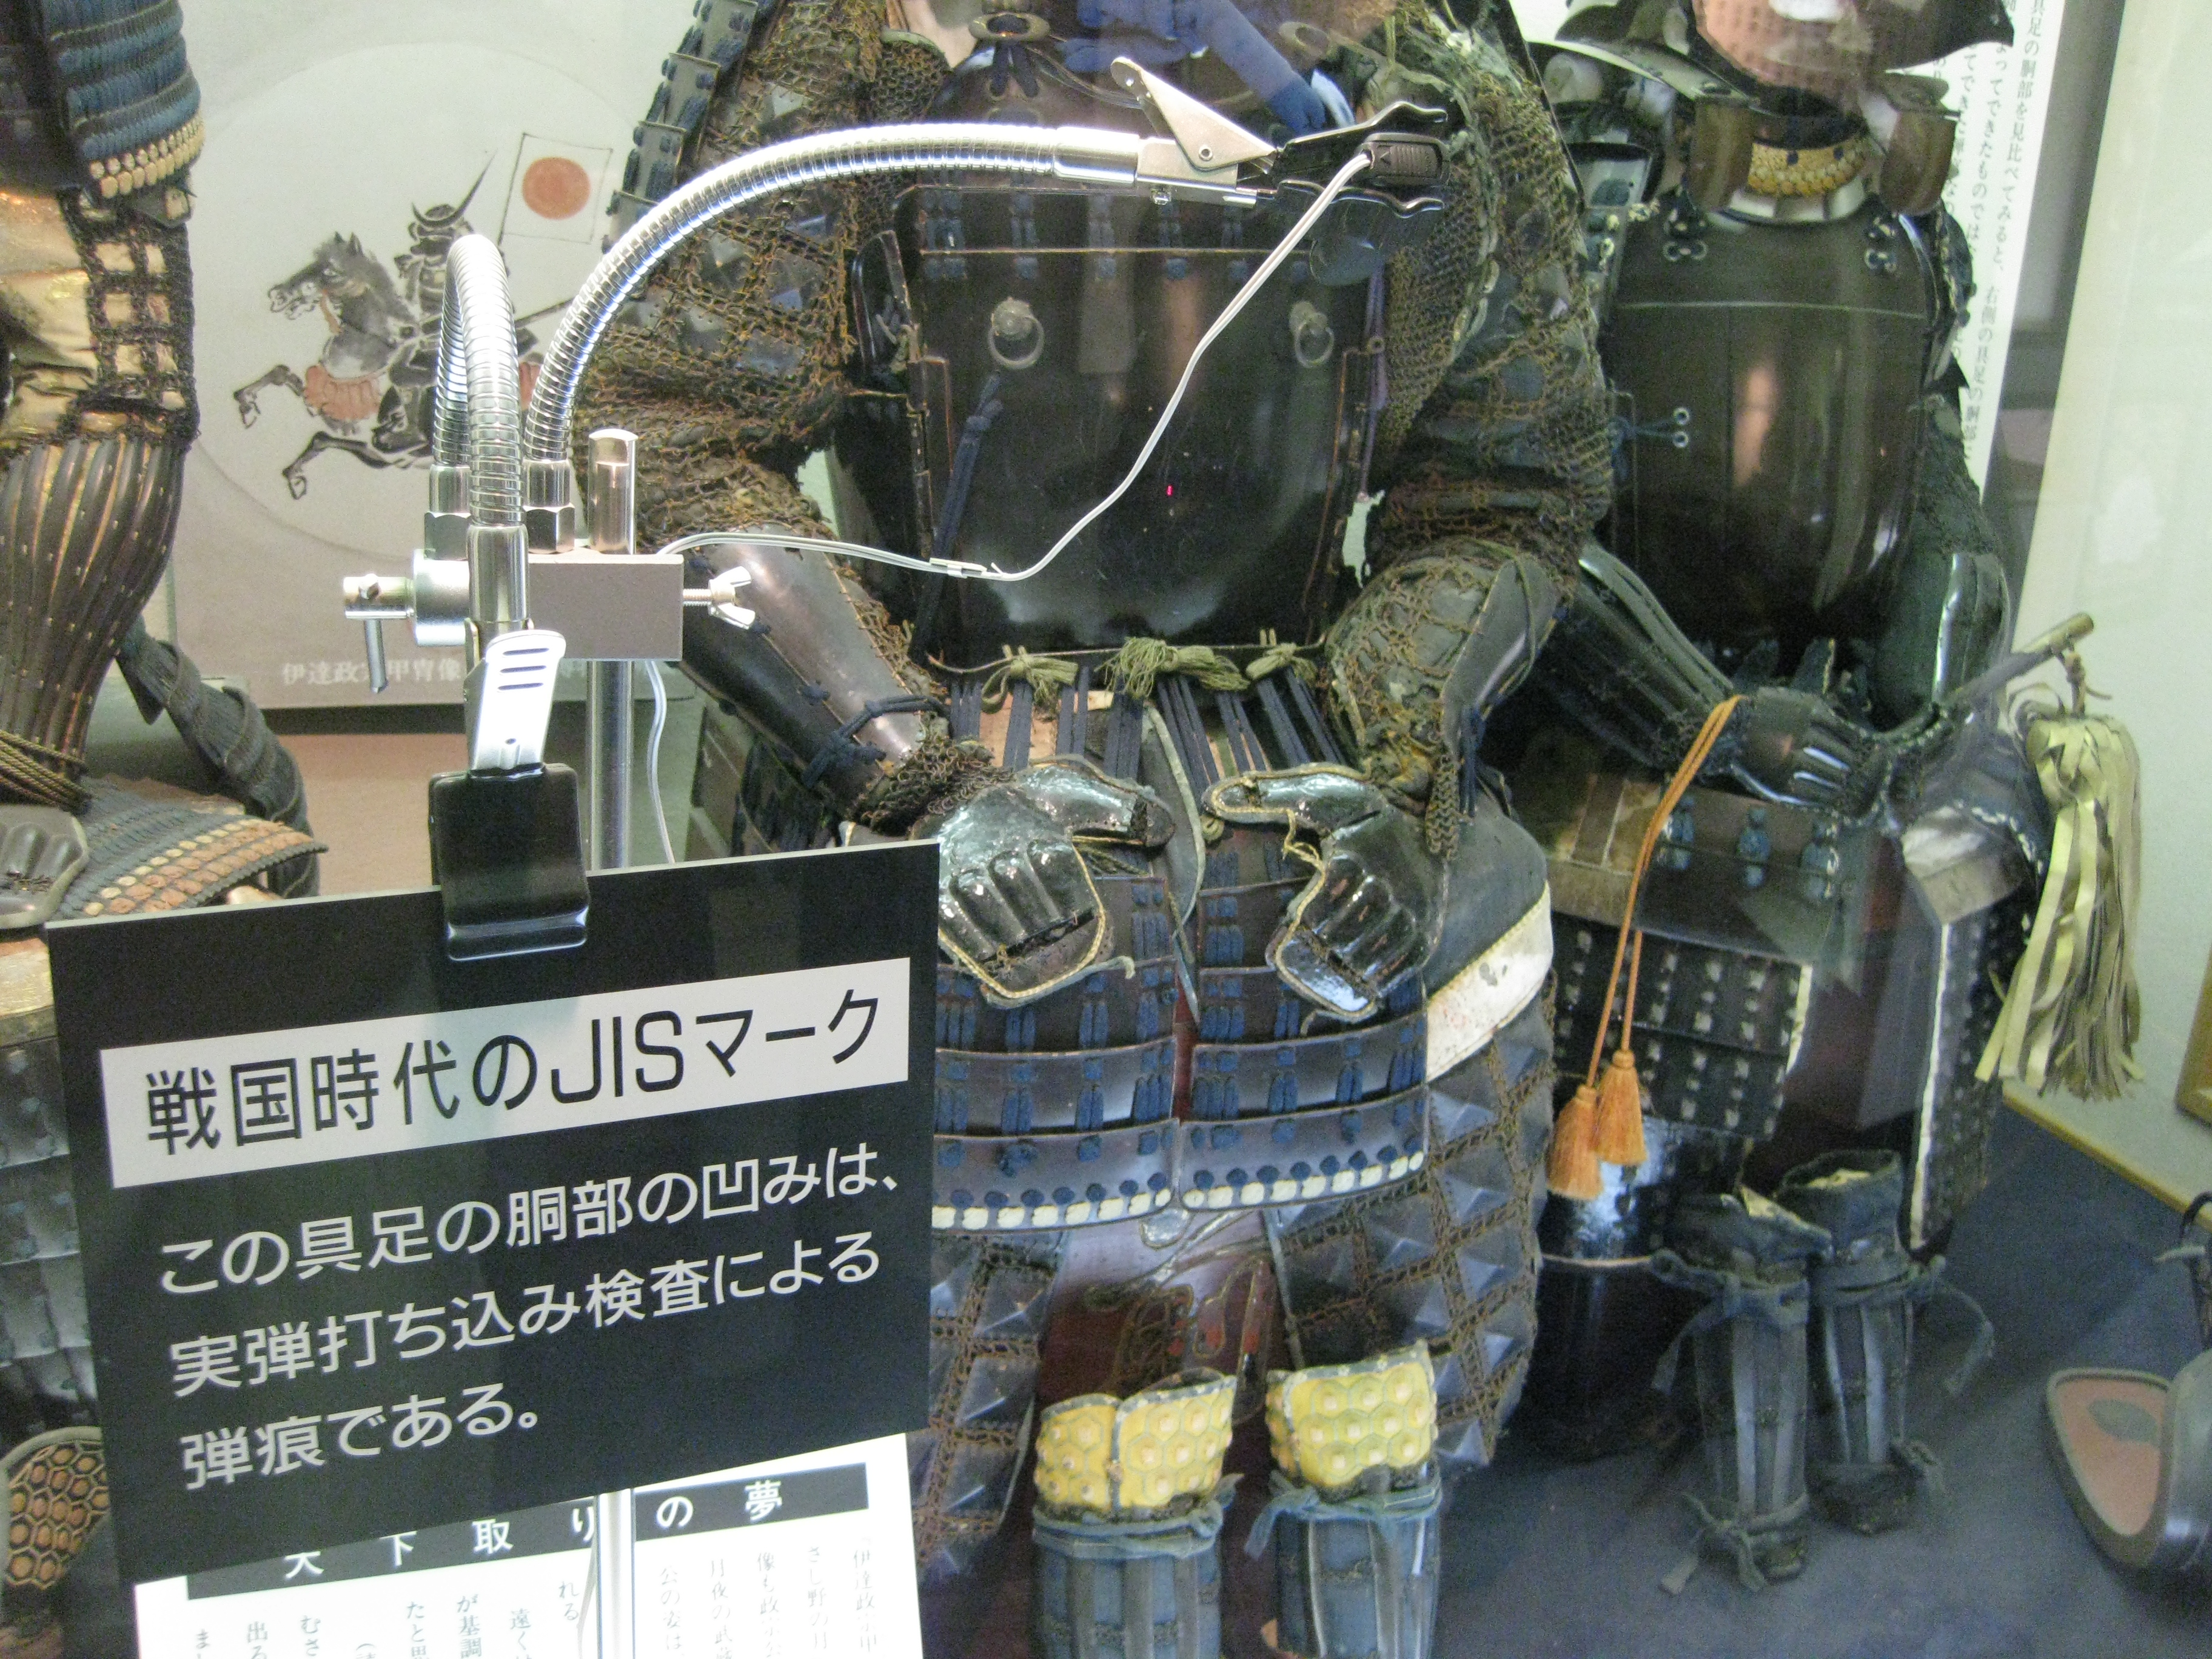
伊達政宗が設計した「黒漆五枚胴具足」は、「鉄砲玉を通さない」という 機能がありました。
「鉄砲玉を通す」という品質特性(スペック)に対して、「鉄砲玉を通さない」というスペックは、ハイスペックと言えます。 また、通す、通さないは、量ではないので、名義尺度のデータということになります。
黒漆五枚胴具足は、量産されました。「鉄砲玉を通さない」と銘打って 製造されたたくさんの黒漆五枚胴具足の中に、「鉄砲玉を通す」モノが混ざっていたら、命にかかわります。 これは不適合品(不良品)です。 このような不良品が混じる黒漆五枚胴具足は、品質が悪いことになります。
伊達政宗は、すべての黒漆五枚胴具足を、至近距離から火縄銃で打ち、孔が空かないことを確かめました。 全数検査です。 その証拠が、胴部の鉄板の銃弾の痕跡です。
伊達政宗は、このようにして、黒漆五枚胴具足の品質を保ちました。 スペックを守った黒漆五枚胴具足は、ハイクォリティと言えます。
*| 種類 | 分野 | 調理との対比 | 学校との対比 |
|---|---|---|---|
| 受入検査 | 素材の厳選 | 入学試験( アドミッションポリシー) | |
| 工程間検査 | 調理中の味見 | ( カリキュラム・ポリシー) | |
| 完成品検査 | 盛りつけなど外見 | 卒業研究発表会、公聴会 | |
| 出荷検査 | ( ディプロマ・ポリシー) |
PDCA のチェック(C)
| アプリ& 言語 | プログラム例 | ||
|---|---|---|---|
| SQL * | NEWID()を使って、乱数を生成し、ソートして上位をとる。 select top(1) * from contents order by NEWID() | ||
| Python * | randomモジュールのsampleメソッドを使う。 | ||
| offce365 /Excel * | セルにRAND()を使って、乱数を生成し、ソートして上位をとる。 基本的にはSQLと同じ考え方。 Excel のような 表計算アプリの中で、無作為抽出をするのは現実的ではなく、 予めデータベースで抽出すると良い。 |
母集団から標本を抜き取るときに、公平でないと母集団の平均値やばたつきを正しく推測できません 37 ) 。 試料採取(サンプリング)で、もっとも簡便なのは、 一様乱数 を使った単純ランダムサンプリングです。
人数、個体数のような母集団が数えられる離散集合でも、混塊混合物、液体、気体面状態のような(バルクマテリアル)数えられない離散集合でも、 単純ランダムサンプリングが簡便です。
単純ランダムサンプリングでは、母集団に番号(ID)をつけ、一様乱数で標本を決めます。 乱数の発生は、予測不可能でなくてはならず、高度な数学的技術が要求されます。 クレジットカードの番号のようなセキュリティに関わるところでは、乱数の発生技術そのものがセキュリティの対象です。
抜き取り検査の用語
①計数値抜き取り検査
②計量値抜き取り検査
③AQL
④CRQ
⑤LQ
JISZ9015のAQL抜取検査は、この消費者危険(不満足な製品を合格とする危険率)と生産者危険(満足な製品を不合格とする危険率)を確率の理論をもとに定量的に規定しているところが魅力的なところです。
* *| 方法 | 説明 | 例 |
|---|---|---|
| 観察 | 天体のように規模が大きすぎる場合や、 人体のように倫理上の問題がある場合などは、積極的なアプローチを避け、あるがままを客観的にみて データとする。 | 目視、 顕微鏡、 望遠鏡 |
| 定性観察 | 同じかどうかを判断する(同定)。 注目する 尺度で序列をつけ、データとする。 | 比色分析、帯電序列、層別 |
| 定量観察 | 物理量と単位となる 基準を 数値で表現する(計測、測定)。 数値 データとする。 | ノギスで 長さを測定する。 天秤で質量を測定する。 |
| 巡検 | 現地に趣きあるがままを観察する。 地学、生物の分野で、対象を実験室に持ち込めないときに使う手法。 | 火山に赴き地層や地質を観察する。 山や野を歩き毒草の分布を調査する。 |
| 実験 | 主に実験室内で条件を設定して、現象を観察し、仮説を検証する。 物理、化学の分野で、対象を実験室内に構築して検証する手法。 | |
| 対照実験 | コントロール(ブランク、比較対象)を設定して、現象を観察し、効果の有無を判定 ( 有意差検定) する。 | |